ความชื้นของวีเนียร์ควรมีเท่าใด?
ความชื้นในแผ่นไม้วีเนียร์ที่เหมาะสมที่สุดคือเท่าใด
ดังนั้นแผ่นไม้วีเนียร์ควรมีความชื้นเท่าใด? ในการผลิตไม้อัดส่วนใหญ่ แผ่นไม้วีเนียร์ที่ผ่านการอบแห้งจะมีความชื้นอยู่ที่ประมาณ ความชื้นร้อยละ 6–8. อย่างไรก็ตาม ค่าเป้าหมายที่เหมาะสมนั้นขึ้นอยู่กับกาว ชนิดของไม้วีเนียร์ ความหนา และผลิตภัณฑ์ไม้ขั้นสุดท้าย
สำหรับ แผ่นไม้วีเนียร์หน้า ที่ใช้ตกแต่ง ผู้ผลิตมักใช้ความชื้นประมาณ 8%–10%. แผ่นไม้วีเนียร์ไม้เนื้อแข็งเชิงพาณิชย์สำหรับกาวยูเรียมักมีความชื้นถึง 6%–8%. การใช้งานกาวฟีนอลิกบางประเภทต้องการแผ่นไม้วีเนียร์ที่ 5% หรือต่ำกว่า.
เราขอแนะนำให้ถือว่าตัวเลขเหล่านี้เป็นช่วงการทำงานเสมอ ไม่ใช่กฎตายตัว เป้าหมายที่ดีควรสอดคล้องกับ กระบวนการผลิต, สภาพการจัดเก็บ และวิธีการยึดติด
คู่มือความชื้นเชิงปฏิบัติ
การติดตั้งวีเนียร์ |
ค่าเป้าหมายความชื้นทั่วไป |
วีเนียร์หน้าตกแต่ง |
8%–10% |
วีเนียร์ไม้อัดทั่วไป |
6%–8% |
งานอัดร้อนด้วยฟีนอลิก |
≤5% |
การใช้งานเฉพาะทางที่แห้งมาก |
3%–6% |
การป้องกันเชื้อราก่อนการแปรรูปต่อไป |
ต่ำกว่า 20% |
ช่วงเหล่านี้แสดงให้เห็นว่าทำไมตัวเลขเดียวจึงไม่สามารถใช้ได้กับทุกโรงงาน ข้อมูลจาก USDA Forest Products Laboratory ยังระบุเป้าหมายที่แตกต่างกันสำหรับผลิตภัณฑ์วีเนียร์และกาวที่แตกต่างกัน
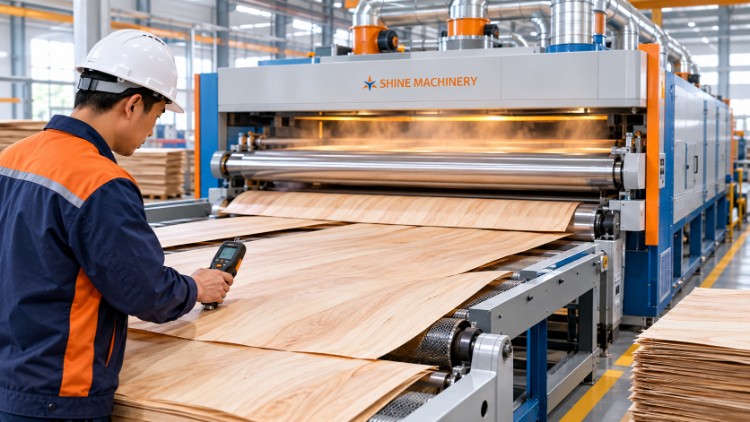
ทำไมความชื้นในวีเนียร์จึงสำคัญ
ความชื้นในวีเนียร์ส่งผลโดยตรงต่อการยึดติด ความเสถียรของขนาด เวลาในการอบแห้ง และคุณภาพของแผ่นไม้อัดขั้นสุดท้าย หากวีเนียร์ยังเปียกเกินไป น้ำสามารถกลายเป็นไอน้ำได้ในระหว่างการอัดร้อนแรงดันนี้อาจทำให้เกิดฟอง การยึดติดที่อ่อนแอ หรือข้อบกพร่องอื่นๆ ของแผ่น
ในทางกลับกัน การอบแห้งมากเกินไปสร้างปัญหาที่แตกต่างออกไป วีเนียร์ที่แห้งมากเกินไปอาจเปราะและอาจยึดติดได้ไม่ดีกับกาวบางชนิด งานวิจัยยังแสดงให้เห็นว่าความชื้นในวีเนียร์ที่สูงกว่าประมาณ 8% อาจสร้างข้อเสียในงานไม้อัดบางประเภท
ดังนั้นเราจึงมุ่งหวังระดับความชื้นที่สมดุล เป้าหมายไม่ใช่เพียงการกำจัดความชื้นสูงสุดเป้าหมายที่แท้จริงคือความชื้นที่คงที่พร้อมประสิทธิภาพการยึดติดที่ดี
วีเนียร์เปียกกับวีเนียร์แห้งเกินไป
ความชื้นมากเกินไปอาจทำให้เกิด:
แรงดันไอน้ำระหว่างการอัดร้อน
รอบการอัดที่ยาวนานขึ้น
การซึมผ่านของกาวที่ไม่ดี
ความแข็งแรงของพันธะที่ต่ำลง
การบิดงอหรือการเปลี่ยนแปลงขนาด
ความชื้นน้อยเกินไปอาจทำให้เกิด:
แผ่นไม้วีเนียร์เปราะ
การแตกร้าวที่ผิว
การเปียกของกาวที่ไม่ดี
การใช้พลังงานมากเกินไป
การยึดติดที่ไม่สม่ำเสมอ
พูดสั้น ๆ การอบไม้วีเนียร์ให้แห้งคือการสร้างสมดุล หากทำมากเกินไป ไม้อาจส่งเสียงร้อง
ปริมาณความชื้นเริ่มต้นเปลี่ยนแปลงการอบแห้งอย่างไร
สดตัดแบบหมุนวีเนียร์สามารถกักเก็บน้ำได้ปริมาณมาก ปริมาณความชื้นเริ่มต้นแตกต่างกันไปตามชนิดพันธุ์ ตำแหน่งของท่อนซุง ฤดูกาล และสภาพการจัดเก็บ
ตัวอย่างเช่น งานวิจัยของ USDA รายงานความแตกต่างของความชื้นอย่างมีนัยสำคัญระหว่างแก่นไม้และกระพี้ไม้ กระพี้ไม้บางส่วนสามารถกักเก็บน้ำได้มากกว่าแก่นไม้ที่อยู่ใกล้เคียงอย่างมาก[3])
ความแตกต่างนี้เปลี่ยนแปลง กระบวนการอบแห้งทั้งหมด วีเนียร์ที่เปียกกว่าต้องใช้ความร้อนมากกว่าและเวลาในการอบแห้งนานกว่า ชนิดพันธุ์วีเนียร์ที่มีความหนาแน่นอาจต้องใช้พลังงานมากขึ้นด้วยเนื่องจากพวกมันให้ความร้อนและปล่อยความชื้นได้ช้ากว่า
ชนิดและความหนามีความสำคัญ
แผ่นวีเนียร์สองแผ่นอาจเข้าเครื่องอบแห้งพร้อมกันได้ แต่แผ่นทั้งสองอาจออกมาที่ระดับความชื้นต่างกัน
ปัจจัยสำคัญได้แก่:
พันธุ์ไม้
ความหนาของแผ่นเคลือบ
ปริมาณความชื้นเริ่มต้น
ความหนาแน่นของวีเนียร์
อุณหภูมิอากาศ
ความเร็วลม
การออกแบบเครื่องอบแห้ง
เป้าหมายความชื้นสุดท้าย
ด้วยเหตุนี้ เราจึง prefer การทดสอบกระบวนการมากกว่าการคาดเดา โรงงานควรวัดความชื้นที่หลายจุดก่อนเปลี่ยนการตั้งค่าเครื่องอบแห้ง
เครื่องอบแห้งวีเนียร์ไม้ควบคุมความชื้นอย่างไร
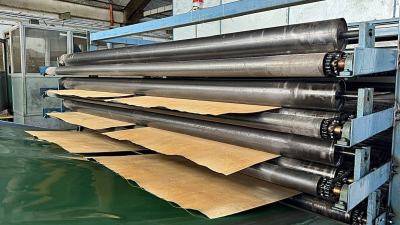
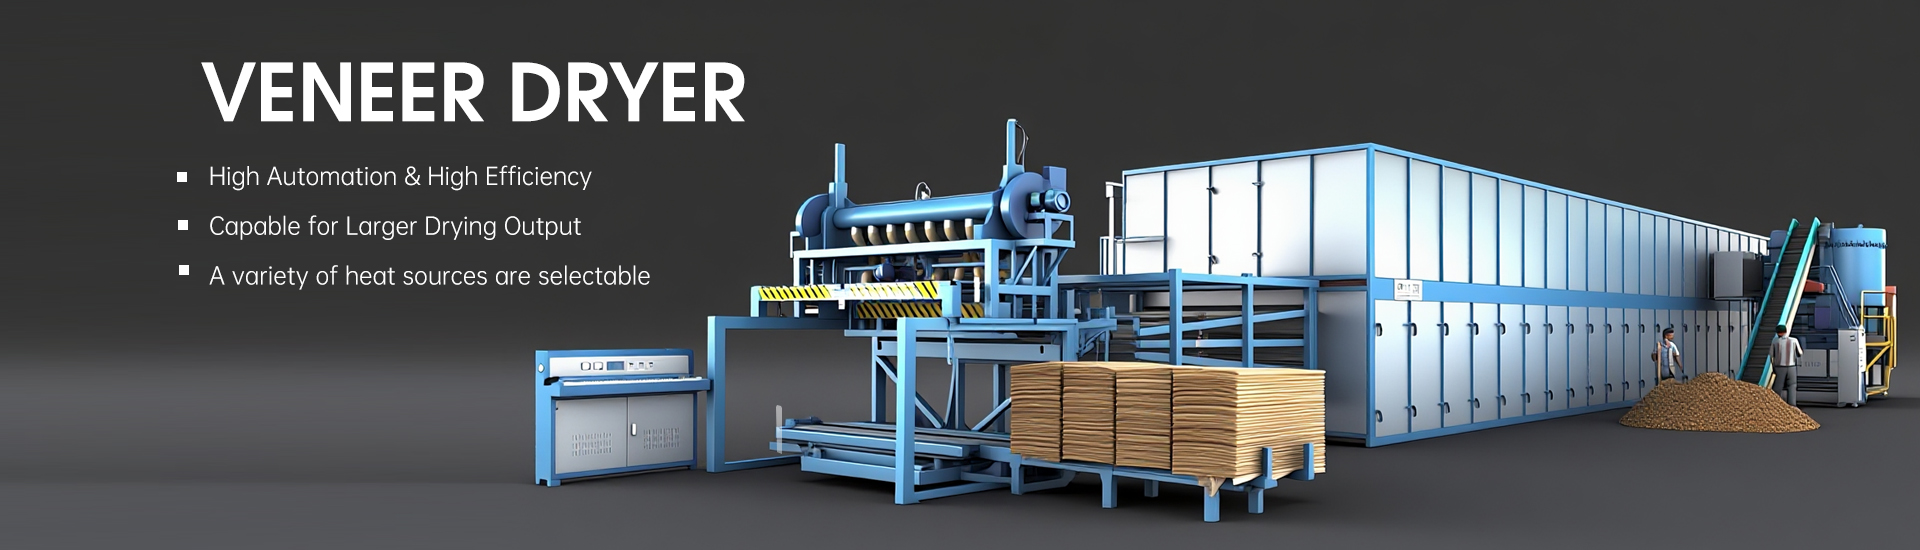
กเครื่องอบแผ่นไม้วีเนียร์กำจัดน้ำผ่านความร้อนและการไหลเวียนของอากาศที่ควบคุม เครื่องอบแห้งจะเพิ่มอุณหภูมิของวีเนียร์ขณะที่เคลื่อนย้ายอากาศร้อนผ่านแผ่น กระบวนการนี้กระตุ้นให้น้ำภายในไม้เคลื่อนย้ายไปยังพื้นผิว
สมัยใหม่เครื่องอบแผ่นไม้อัดต้องควบคุมมากกว่าอุณหภูมิ ความเร็วลม ระยะเวลาการพัก วิธีการให้ความร้อน และสภาวะการระบายอากาศก็มีอิทธิพลต่อผลลัพธ์เช่นกัน
แนวทางของเรามุ่งเน้นการอบแห้งที่มั่นคงมากกว่าการเพิ่มความร้อนเพียงอย่างเดียว อุณหภูมิที่สูงขึ้นสามารถย่นระยะเวลาการอบแห้งได้ แต่ก็อาจส่งผลต่อคุณสมบัติพื้นผิวและคุณภาพของวีเนียร์ได้เช่นกัน
ความร้อน การไหลเวียนของอากาศ และการกำจัดความชื้น
ในระหว่างการอบแห้ง ส่วนประกอบหลัก หลายอย่างทำงานร่วมกัน:
ระบบทำความร้อน
พัดลมหมุนเวียน
ชั้นวางอบแห้ง
ลูกกลิ้งหรือสายพานตาข่าย
ระบบระบายอากาศ
การควบคุมอุณหภูมิ
อุปกรณ์ตรวจสอบความชื้น
ลมร้อนพาความชื้นออกจากผิวของแผ่นไม้วีเนียร์ ในขณะเดียวกัน ความชื้นก็เคลื่อนจากด้านในสู่ผิว
อากาศแห้งสามารถเพิ่มอัตราการกำจัดความชื้น อย่างไรก็ตาม ระบบต้องรักษาการไหลของอากาศให้เพียงพอโดยไม่ทำให้เกิดการใช้พลังงาน.
เกิดอะไรขึ้นก่อนการอัดร้อน?
ค่าเป้าหมายความชื้นมีความสำคัญเป็นพิเศษก่อนการทากาวและการอัดร้อนแผ่นวีเนียร์ควรมีความชื้นที่สม่ำเสมอพอสมควรทั่วทั้งแผ่นและตลอดทั้ง批次การผลิต
การอบแห้งที่ไม่สม่ำเสมออาจทำให้เกิดจุดเปียกและบริเวณที่แห้งเกินไป ความแตกต่างเหล่านี้อาจส่งผลต่อการทากาวและความแข็งแรงของแผ่นขั้นสุดท้าย
งานวิจัยเกี่ยวกับการผลิตไม้อัดรายงานค่าเป้าหมายในทางปฏิบัติประมาณ6%–8%สำหรับการใช้งานหลายประเภท และยังระบุด้วยว่าความชื้นที่สูงขึ้นอาจก่อให้เกิดข้อบกพร่องระหว่างการอัดร้อน
ทำไมความชื้นที่สม่ำเสมอจึงสำคัญ
ลองจินตนาการถึงการซ้อนแผ่นไม้อัดหลายร้อยแผ่น บางแผ่นมีความชื้น 5% ในขณะที่แผ่นอื่นมีความชื้น 11% แนวรอยกาวจะไม่ทำงานอย่างสม่ำเสมอ
ความชื้นที่สม่ำเสมอช่วยปรับปรุง:
ประสิทธิภาพของกาว
ความสม่ำเสมอในการอัด
ความเสถียรของแผ่น
ประสิทธิภาพการผลิต
คุณภาพของผลิตภัณฑ์สำเร็จรูป
ดังนั้น เราจึงไม่ตัดสินความสำเร็จของการอบแห้งจากแผ่นเดียว เราดูการกระจายความชื้นทั่วทั้งล็อตการผลิต
ความชื้นสมดุลก็สำคัญเช่นกัน
ความชื้นสมดุลหรือ EMC อธิบายระดับความชื้นที่ไม้เข้าสู่ภายใต้สภาวะอุณหภูมิและความชื้นที่เฉพาะเจาะจง ไม้จะได้รับหรือสูญเสียความชื้นจนกระทั่งถึงจุดสมดุลกับสภาพแวดล้อมโดยรอบ
ตัวอย่างเช่น ไม้ที่สัมผัสกับความชื้นสัมพัทธ์ที่สูงกว่ามักจะเข้าสู่ EMC ที่สูงกว่า ดังนั้นไม้บางที่ผ่านการอบแห้งจึงสามารถดูดซับความชื้นกลับคืนได้อีกครั้งหลังจากออกจากเครื่องอบแห้ง
จุดนี้มักทำให้ผู้ปฏิบัติงานรายใหม่ประหลาดใจ คุณสามารถอบไม้บางให้แห้งอย่างสมบูรณ์แบบในวันนี้ แล้วเก็บไว้ในอากาศชื้นและเฝ้าดูระดับความชื้นเพิ่มขึ้นอีกครั้ง
ควบคุมการจัดเก็บหลังการอบแห้ง
หลังจาก การอบแห้งแผ่นไม้อัด, โรงงานควรปกป้องวัสดุจากความชื้นที่ไม่สามารถควบคุมได้ แนวปฏิบัติที่ดี ได้แก่:
เก็บแผ่นไม้วีเนียร์ให้ห่างจากฝนและหยดน้ำควบแน่น
หลีกเลี่ยงการสัมผัสโดยตรงกับพื้นเปียก
รักษาสภาพคลังสินค้าให้คงที่
ตรวจสอบความชื้นก่อนการติดกาว
คลุมแผ่นไม้วีเนียร์ระหว่างการจัดเก็บระยะยาว
หลีกเลี่ยงการสัมผัสกับอากาศชื้นโดยไม่จำเป็น
เครื่องวัดความชื้นสามารถช่วยให้ผู้ปฏิบัติงานตรวจจับการเปลี่ยนแปลงได้ตั้งแต่เนิ่นๆ USDA ยังเน้นย้ำการควบคุมความชื้นระหว่างการจัดเก็บและการใช้งาน เนื่องจากไม้ตอบสนองต่อสภาพแวดล้อมอย่างต่อเนื่อง
วิธีที่เราเลือกเป้าหมายการอบแห้งที่เหมาะสม
ที่ Shine Machinery เราเชื่อว่าเป้าหมายความชื้นที่ถูกต้องเริ่มต้นจากผลิตภัณฑ์ของลูกค้า แผ่นไม้วีเนียร์หน้า สำหรับเฟอร์นิเจอร์อาจต้องใช้เป้าหมายที่แตกต่างจากไม้แผ่นบางชั้นในสำหรับไม้อัดโครงสร้าง
เรายังพิจารณาชนิดกาว ความหนาของไม้แผ่นบาง ที่มีความหนาแน่น, การกำหนดค่าเครื่องอบแห้ง ความเร็วในการผลิต และสภาพอากาศในท้องถิ่น แนวทางนี้ช่วยให้เราสร้างสมดุล คุณภาพของแผ่นไม้อัด, กำลังการผลิต และต้นทุนการดำเนินงาน
กระบวนการที่ใช้ได้จริงมีลักษณะดังนี้:
ทดสอบ ปริมาณความชื้นเริ่มต้น.
ยืนยันความหนาและชนิดของไม้บาง
กำหนดกาวและผลิตภัณฑ์สุดท้าย
ตั้งเป้าหมายการอบแห้งเบื้องต้น
วัดความชื้นหลังการอบแห้ง
ตรวจสอบความสม่ำเสมอของความชื้น
ปรับอุณหภูมิและการไหลเวียนของอากาศ
ตรวจสอบไม้บางอีกครั้งก่อนติดกาว
วิธีนี้ให้ข้อมูลที่เป็นประโยชน์แก่ผู้ปฏิบัติงานแทนการพึ่งพาอุณหภูมิหรือเวลาอบแห้งเพียงอย่างเดียว
คำตอบสุดท้าย: ความชื้นของวีเนียร์ควรมีค่าเท่าใด?
สำหรับการใช้งานไม้อัดหลายประเภท ความชื้นร้อยละ 6–8ให้เป้าหมายที่เป็นรูปธรรม ตกแต่งแผ่นไม้วีเนียร์หน้ามักใช้ประมาณ8%–10% ในขณะที่การใช้งานการอัดร้อนแบบฟีนอลิกบางประเภทต้องการ 5% หรือต่ำกว่า.
อย่างไรก็ตาม เป้าหมายที่ดีที่สุดยังขึ้นอยู่กับความสมบูรณ์ของ การผลิตแผ่นไม้วีเนียร์กระบวนการนี้ พันธุ์ไม้ ความหนา กาว สภาพการจัดเก็บ และการออกแบบเครื่องอบแห้ง ล้วนสามารถเปลี่ยนแปลงผลลัพธ์ได้
เราแนะนำให้วัดความชื้นของแผ่นไม้วีเนียร์แทนที่จะพึ่งพาการตั้งค่าเครื่องอบแห้งเพียงอย่างเดียว ด้วยการควบคุมความชื้นที่เหมาะสม เครื่องอบแห้งแผ่นไม้วีเนียร์สามารถช่วยให้ผู้ผลิตบรรลุการอบแห้งที่มั่นคง การยึดติดที่สม่ำเสมอ และผลิตภัณฑ์ไม้ที่มีคุณภาพสูง
บทเรียนสำคัญนั้นง่ายมาก: อบแห้งไม้วีเนียร์ให้เพียงพอต่อการใช้งาน แต่ต้องไม่อบแห้งอย่างไม่มีหลักการ